鋼板加工ニュース
2026.11.18
2026.11.18
プラズマ切断とレーザー切断の違い|厚板をレーザーに置き換えるメリット【坂元鋼材】
坂元鋼材は、トルンプ社製の24kW高出力ファイバーレーザー「TruLaser 3060 fiber」を導入しました。これにより、従来はプラズマで切断していた25mm以上の厚板も、36mm厚までレーザーで切断できるようになりました。
この記事では、プラズマ切断とレーザー切断の違いを整理し、置き換えによるメリットを工程全体のコストまで含めて解説します。
プラズマ切断とレーザー切断の違い
プラズマ切断とレーザー切断は、どちらも熱で金属を溶かして切る方法です。違いは熱源の細さにあります。レーザーはエネルギーをより小さな一点に集中させられるため、精度と切断面の品質で上回ります。
切断の仕組み
プラズマ切断は、電極と鋼板のあいだにアークを発生させ、ガスを高温のプラズマ状態にして金属を溶かします。溶けた金属は、プラズマ気流の勢いで吹き飛ばします。切断速度が速く、中板から厚板まで生産性が高いことから、坂元鋼材でも長年、厚板切断の主力として使ってきました。
レーザー切断は、発振器から出たレーザー光をレンズで直径1mm以下の点に集め、金属を局部的に溶かします。溶けた金属は、酸素や窒素などのアシストガスで吹き飛ばします。かつては厚板が苦手とされていましたが、出力が20kWを超えるファイバーレーザーの登場で、30から40mm前後の厚板も実用的な速度で切れる場合もあります。
比較表
| 項目 | プラズマ切断 | レーザー切断 |
| 寸法精度 | ±0.5〜1.0mm程度 | ±0.2〜0.3mm程度 |
| 切断面のテーパー(傾き) | 出やすい(片側に傾きが残る) | ほとんど出ない(垂直に近い) |
| 熱影響 | 範囲が広い | 範囲が狭い |
| ドロス(裏面の付着物) | 付きやすい | 付きにくい |
| 最小穴径 | 板厚と同じ〜1.5倍程度が目安 | 板厚より小さい穴も可能(例:12mm厚で直径5mm程度) |
| 切断幅 | 広い(数mm) | 狭い(1mm未満〜) |
| 得意な板厚 | 中板〜厚板 | 薄板〜厚板(24kW機で約36tmmまで) |
数値は一般的な目安で、板厚・材質・形状・機械によって変わります。レーザーの精度は、坂元鋼材での加工実績に基づく目安です。
レーザーへの置き換えで得られる5つのメリット
25mm以上の厚板をプラズマからレーザーに置き換えると、品質と工程の両面で効果が出ます。代表的なメリットは次の5つです。
寸法精度が上がる
レーザーの寸法精度は±0.2〜0.3mm程度で、プラズマより一段高い精度で仕上がります。プラズマでは切断面が片側に傾く「テーパー」が出やすく、板厚が増えるほど上面と下面の寸法差が大きくなります。レーザーは切断面が垂直に近いため、上面と下面の寸法がほぼそろいます。
その結果、溶接や組立てで部品同士の合わせがよくなり、現場での手直しが減ります。
切断面がきれいで、仕上げ工程が減る
レーザーは切断幅が狭く、溶けた金属をアシストガスでしっかり吹き飛ばすため、ドロスやバリが付きにくくなります。プラズマ切断の後に必要だったグラインダー仕上げやドロス取りを、減らしたりなくしたりできます。
仕上げが減れば、作業時間だけでなく、仕上げのばらつきによる品質差も小さくなります。
厚板でも小径穴を開けられる
プラズマでは、板厚と同じかそれ以上の径でないと、きれいな穴を開けるのが難しいのが一般的です。そのため厚板の小径穴は、切断後にボール盤で別途開ける必要がありました。
レーザーなら、12mm厚で直径5mm程度の穴まで切断と同時に開けられます。穴あけの二次加工がなくなれば、工程が1つ減り、穴の位置精度も上がります。
熱影響が小さく、ひずみが少ない
レーザーは熱を一点に集中させるため、熱の影響を受ける範囲がプラズマより狭くなります。切断面周辺の硬化が少なく、部品全体の反りやひずみも出にくくなります。
後工程で曲げ加工や機械加工を行う場合は、熱影響部が小さいほど加工しやすく、割れのリスクも下がります。
工程がまとまり、納期が短くなる
以前は、25mm以下はレーザー、25mm以上はプラズマと、板厚によって機械を振り分けていました。現在は0.5〜36mmの範囲をレーザーでまとめて加工できるため、機械間の振り分けや段取り替えが減っています。
さらに、穴あけや仕上げの工程が減ることで、加工全体のリードタイムが短くなります。こうした工程の短縮が、坂元鋼材の最短即日発送を支えています。
トータルコストで見る置き換えの効果
切断方法を比べるときは、切断単価だけでなく、製品が完成するまでの工程全体の費用で比べることが大切です。切断単価がプラズマより高くなっても、後工程が減ることで、総額では安くなるケースが多くあります。
切断後にかかる費用の比較
| 費用項目 | プラズマ切断の場合 | レーザー切断の場合 |
| 切断費 | 比較的安い | 板厚・形状によっては高くなる |
| 小径穴の穴あけ | ボール盤での二次加工が必要 | 切断と同時に加工でき、二次加工が不要になる場合が多い |
| ドロス取り・仕上げ | グラインダー作業が発生しやすい | 少ない、または不要 |
| 寸法の手直し | テーパーやひずみで発生することがある | 発生しにくい |
| 検査・選別 | ばらつきへの確認が必要 | ばらつきが小さく負担が軽い |
| 外注手配・運搬 | 二次加工を別業者に出すと発生 | 社内で完結しやすい |
当社のレーザー加工における特徴
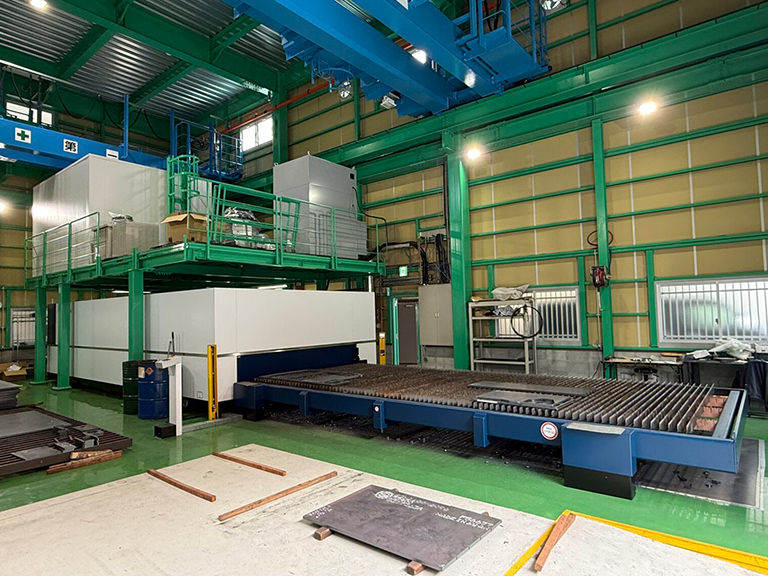
レーザー加工は、プラズマ切断やガス溶断などの切断方法と比較して、切断面の美しさと高い寸法精度を実現できる加工方法です。
当社では、TRUMPF製のハイパワーレーザー加工機を導入しており、板厚・寸法・形状などの条件に応じて、±0.2~0.3mmの高精度な切断加工に対応しております。
また、精度の高い切断加工に加え、板厚12mmの鋼板に対するφ5mm程度の小径穴あけなど、微細な加工にも対応可能です。
加工可能な板厚は0.5mm~36mmと幅広く、最大2,500mm×6,100mmの大型鋼板にも対応しているため、薄板から厚板、大型部品まで多様な加工ニーズにお応えできます。
さらに、当社では迅速な対応を徹底しており、ご依頼当日にCADデータの作成を進めることで、最短当日、原則2日以内のレーザー加工を実現しております。高精度な加工品質と短納期対応を両立し、お客様の円滑な部品調達をサポートいたします。
レーザー加工事例のご紹介
レーザー切断 6ミリ厚
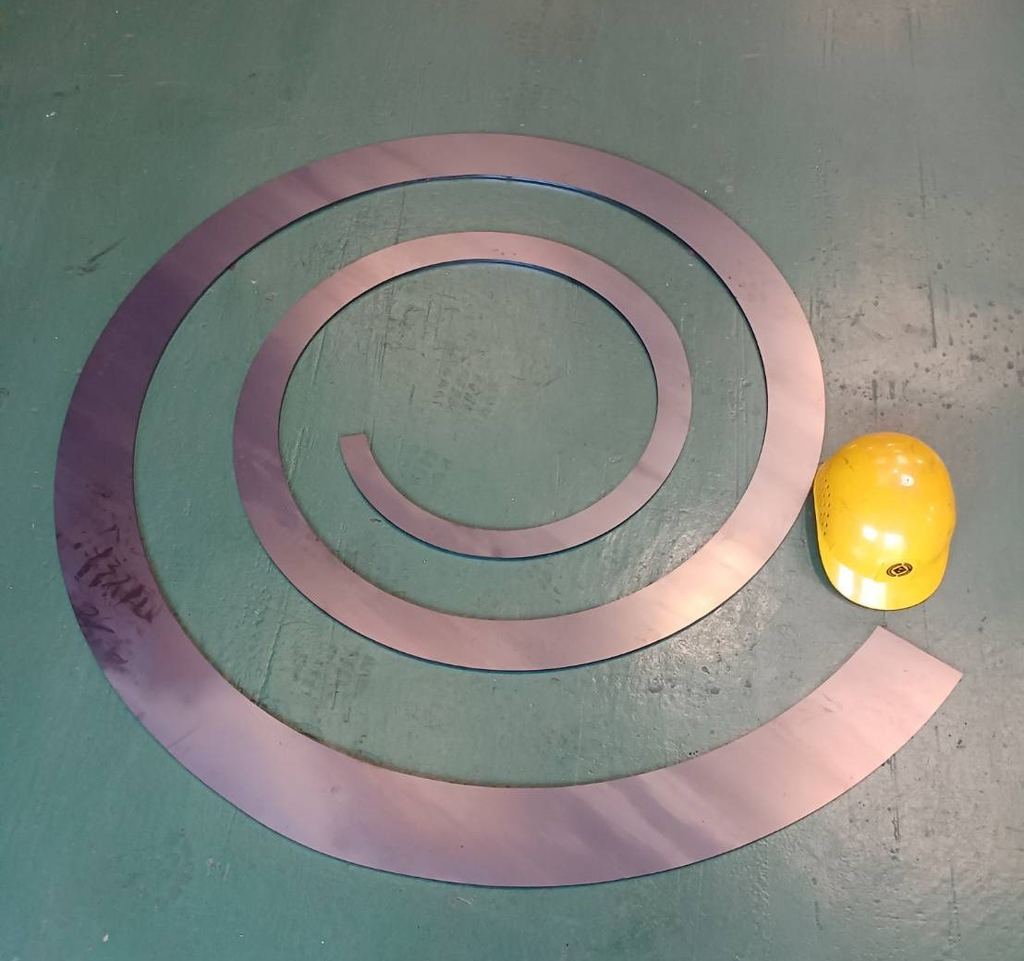
こちらは、レーザー切断加工の事例です。
当社では、このような大型で特殊な形状でも、最小限に歪みを抑えてレーザー加工を施すことが可能です。
S45C レーザー加工 22ミリ厚
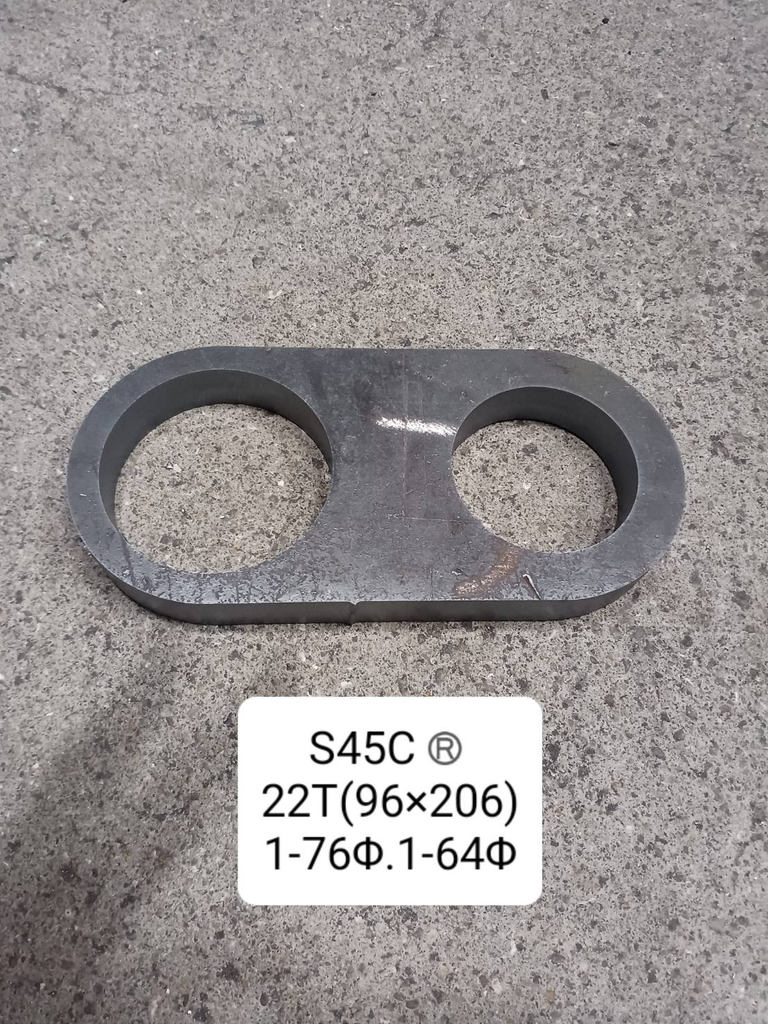
こちらは22ミリ厚のS45Cに高精度なレーザー加工を行った加工事例です。当社では、レーザー加工機で最大40mmまでの板厚に対して高い切断精度で加工ができる体制を整えております
まとめ
プラズマ切断とレーザー切断は、どちらも熱で金属を溶かして切る加工方法ですが、熱源を一点に集中できるレーザーは、寸法精度や切断面の品質、熱影響の小ささで優れています。坂元鋼材では24kWの高出力ファイバーレーザーを導入し、従来はプラズマで切断していた25mm以上の厚板も、36mm厚までレーザーで加工できるようになりました。置き換えによって、寸法精度の向上、仕上げ工程の削減、厚板への小径穴あけ、ひずみの抑制、工程集約による納期短縮といった効果が得られます。
お困りの方はお気軽に当社にご連絡ください。